第一篇:齿轮减速机装配实训报告
一、实训目的
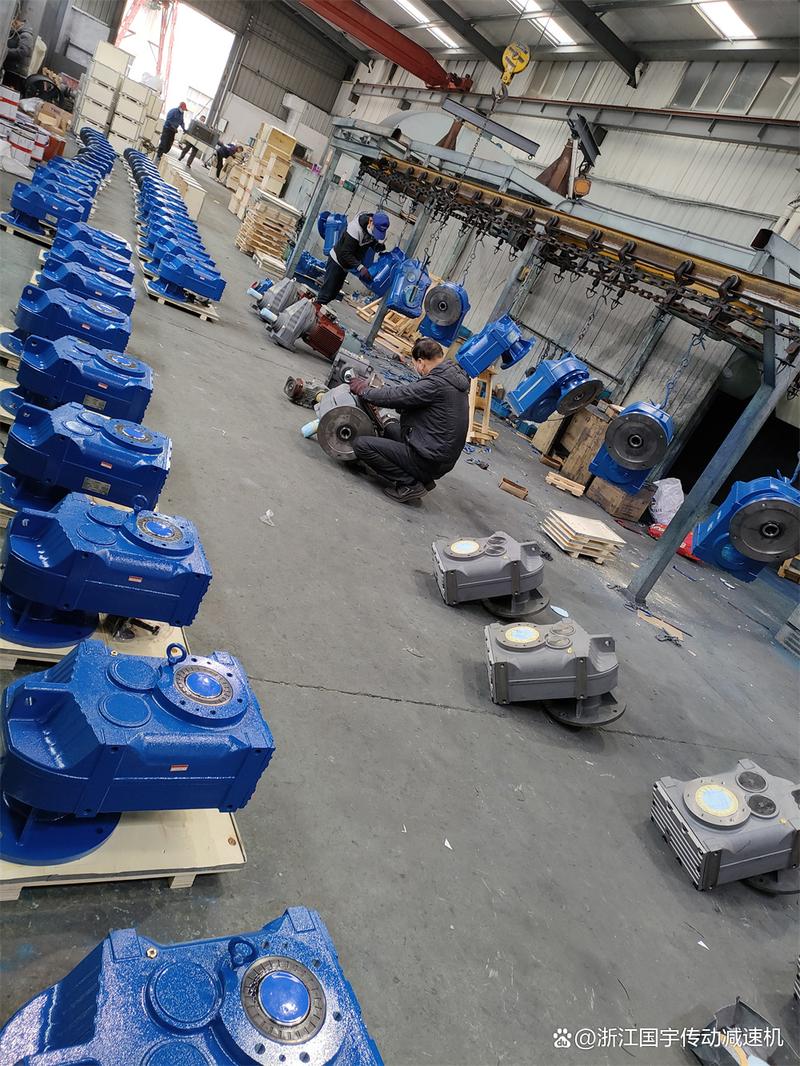
通过参与齿轮减速机的装配过程,掌握减速机的基本结构、装配工艺及技术要求,培养动手能力和工程意识。
二、实训内容
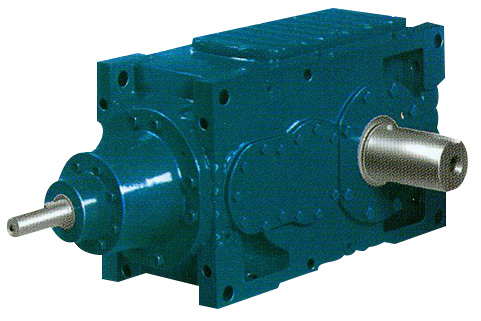
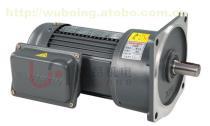
- 认识齿轮减速机的主要零件:箱体、齿轮轴、大齿轮、轴承、端盖、密封件等。
- 学习装配流程图和工艺卡,了解装配顺序:清洗→检测→轴承安装→齿轮轴安装→箱体合装→端盖安装→密封→加注润滑油→试运行。
- 在师傅指导下进行实际装配操作,重点控制轴承游隙、齿轮啮合侧隙和接触斑点。
- 使用压铅法测量侧隙,用着色法检查接触斑点,确保符合技术要求。
三、实训收获
掌握了减速机装配的基本技能,理解了装配精度对减速机性能的影响。认识到清洁度对装配质量的重要性,学会了使用常用量具和工具。
四、存在问题与改进
初次装配时对轴承游隙调整不熟练,导致重复拆装。今后需加强理论学习,多动手实践,提高操作熟练度。
第二篇:齿轮减速机零件加工实训报告
一、实训目的
了解齿轮减速机典型零件(齿轮、轴、箱体)的加工工艺,熟悉常用加工设备及刀具,培养工艺分析能力。
二、实训内容
- 齿轮加工:观摩滚齿、插齿、剃齿工艺,了解齿轮精度等级与加工方法的关系。
- 轴类零件加工:学习车削、磨削工艺,掌握轴颈公差与表面粗糙度要求。
- 箱体加工:了解镗孔、铣平面工艺,重点保证孔系位置精度和孔轴线的平行度。
- 参与简单零件的加工操作,如车削轴端倒角、铣键槽等。
三、实训收获
对减速机零件的制造过程有了直观认识,理解了加工工艺对零件精度的影响。学会了看工艺卡和零件图,能初步分析加工难点。
四、存在问题与改进
对齿轮加工中的误差来源理解不深,如滚齿时的展成误差。建议增加现场工艺问题分析环节,加深理解。
第三篇:齿轮减速机质量检测实训报告
一、实训目的
掌握齿轮减速机常见质量检测项目和方法,了解检测标准,培养质量意识。
二、实训内容
- 齿轮检测:使用齿轮测量中心检测齿形误差、齿向误差、公法线长度等。
- 箱体检测:使用三坐标测量机检测孔系位置度、平行度和中心距。
- 整机检测:进行空载试验和负载试验,检测振动、噪声、温升和密封性。
- 学习使用噪声仪、测温仪和振动分析仪。
三、实训收获
熟悉了减速机质量检测流程和标准,掌握了常用检测仪器的使用方法。认识到检测是保证产品质量的关键环节。
四、存在问题与改进
对检测数据的分析能力不足,如振动频谱分析。建议加强数据处理和故障诊断知识的学习。
第四篇:齿轮减速机维护与故障诊断实训报告
一、实训目的
了解齿轮减速机的日常维护要求和常见故障诊断方法,提高设备管理能力。
二、实训内容
- 学习减速机润滑管理:润滑油牌号选择、换油周期、油位检查。
- 常见故障分析:齿轮磨损、轴承损坏、漏油、异响、温升过高等原因及处理措施。
- 参与减速机拆检,观察磨损部位,分析故障原因。
- 学习振动诊断和油液分析的基本方法。
三、实训收获
掌握了减速机维护基本要点,能识别常见故障现象并初步判断原因。增强了预防性维护意识。
四、存在问题与改进
故障诊断经验不足,对复杂故障难以准确判断。建议多收集故障案例,积累诊断经验。
第五篇:齿轮减速机生产管理实训报告
一、实训目的
了解齿轮减速机生产车间的组织管理模式,熟悉生产计划、质量控制、安全管理等内容。
二、实训内容
- 参加班组早会,了解生产计划下达和任务分配流程。
- 学习看板管理和5S管理在车间的应用。
- 了解减速机装配线的工序平衡和节拍控制。
- 参与质量巡检,学习不合格品处理流程。
- 学习安全操作规程和危险源识别。
三、实训收获
对工厂生产管理有了整体认识,理解了计划、质量、安全之间的协调关系。提升了团队协作和沟通能力。
四、存在问题与改进
对生产节拍平衡和成本控制理解较浅。建议增加生产数据分析实践,如统计工序工时和不良率。
##
通过五篇实训报告,全面涵盖了齿轮减速机从装配、加工、检测到维护和生产管理的各个环节。实训将理论知识与工程实践紧密结合,提升了专业技能和职业素养,为今后从事机械制造相关工作奠定了基础。